
Корозія зменшує переріз колон, балок і ферм, а разом із ним — запас міцності. Відновити покриття на змонтованому каркасі під покрівлею в рази складніше, ніж нанести його правильно в цеху. Тому антикорозійний захист закладають ще на етапі виготовлення.
Почніть із категорії середовища
Стандарт ISO 12944 поділяє середовища за корозійною активністю: від C1 — опалювані сухі приміщення — до C5 і CX з агресивною промисловою чи морською атмосферою. Неопалюваний склад чи ангар зазвичай належить до C2–C3. Тваринницькі ферми, автомийки та виробництва з вологою й хімією — до вищих категорій. Від категорії залежить вибір фарб, кількість шарів і товщина покриття.
Підготовка поверхні важить більше за фарбу
Найдорожча фарба не тримається на окалині, іржі й жирі. Для промислових систем поверхню очищають абразивоструминним способом до ступеня Sa 2½ за ISO 8501-1 — до рівномірного металевого блиску. Ручне й механічне очищення St 2–St 3 підходить для ремонту та простих умов. Після очищення знежирюють і ґрунтують якнайшвидше, поки на металі не з’явився наліт.
Система покриття
- ґрунт — забезпечує адгезію й основний антикорозійний захист, у складних середовищах використовують цинконаповнені ґрунти;
- проміжний шар — набирає потрібну товщину й бар’єрні властивості;
- фінішний шар — захищає від ультрафіолету й надає колір.
Для сухих приміщень достатньо алкідних систем, для вищих категорій застосовують епоксидні ґрунти й поліуретанові фінішні фарби. Альтернатива для дрібних елементів і агресивних умов — гаряче цинкування.
Як наносять фарбу
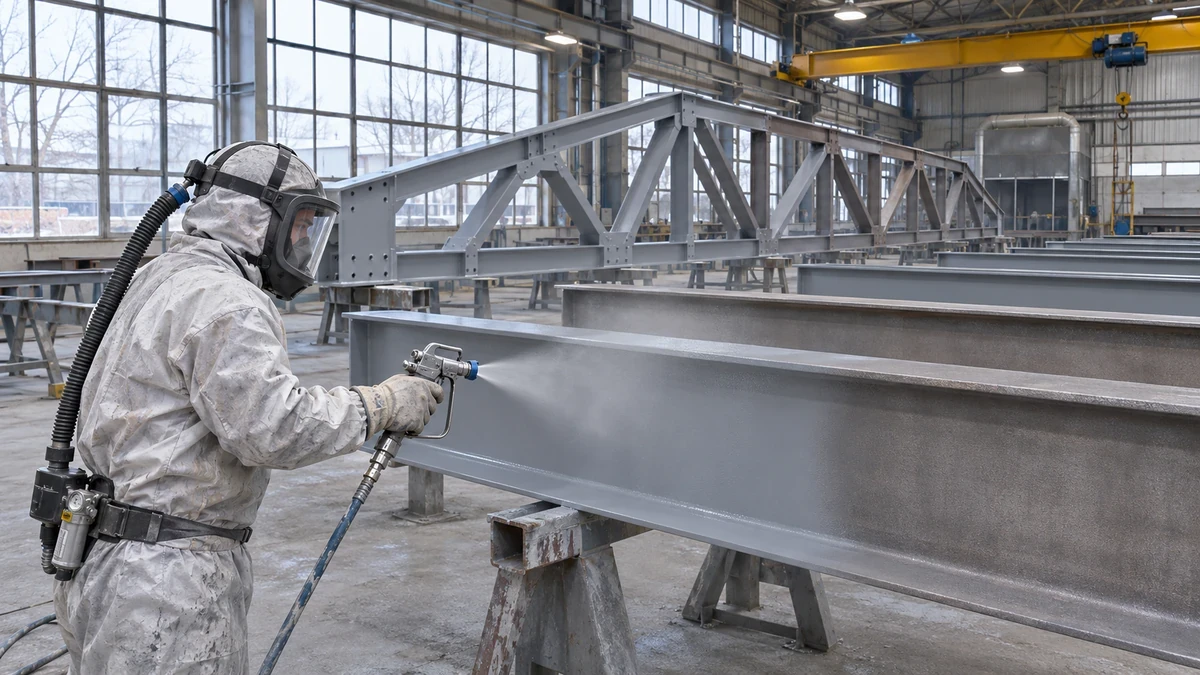
У цеху основний спосіб — безповітряне розпилення: воно дає рівний шар потрібної товщини за один прохід і швидко покриває великі площі. Пензлем прокрашують шви, кромки й важкодоступні місця, валиком — лише прості площини під час ремонту. Кожен наступний шар наносять після висихання попереднього в межах часу, вказаного виробником фарби, інакше погіршується міжшарова адгезія.
Товщина й контроль якості
Товщину сухої плівки вимірюють товщиноміром у кількох точках кожного елемента. Недобір товщини означає передчасну корозію, надмірна товщина — тріщини й відшарування. Зварні шви, кромки й отвори — найслабші місця: їх додатково прокрашують пензлем перед основним шаром.
Строк служби покриття
ISO 12944 задає і плановану довговічність системи: L — до 7 років, M — від 7 до 15, H — від 15 до 25, VH — понад 25 років. Це строк до першого капітального ремонту покриття, а не гарантія. Для каркаса, який важко підфарбувати під покрівлею, логічно закладати високу довговічність навіть у неагресивному середовищі: різниця в ціні фарби менша за вартість робіт на висоті.
Транспортування й монтаж
Свіже покриття легко пошкодити стропами й ланцюгами. Елементи перевозять із прокладками між ярусами, піднімають текстильними стропами або з м’якими накладками. Вогнезахисні фарби, якщо вони потрібні за проєктом, наносять поверх сумісного ґрунту — систему вогнезахисту й антикорозійного захисту підбирають разом.
Цех чи будівельний майданчик
У цеху контролюють температуру й вологість: поверхня має бути щонайменше на 3 °C теплішою за точку роси, інакше покриття ляже на конденсат. На майданчику залишають лише підфарбування монтажних стиків і місць, пошкоджених під час транспортування.
У київській компанії «Ейдосбуд», наприклад, металоконструкції для складів, ангарів і цехів ґрунтують і фарбують ще у власному цеху: товщину покриття перевіряють до відвантаження, а кожен елемент маркують під монтажну схему. На майданчик каркас приїжджає готовим до складання, тож власним бригадам лишається підфарбувати тільки монтажні стики. Замовник щотижня отримує фотозвіт про стан замовлення.
Що закласти в технічне завдання
- категорію корозійності середовища та бажаний строк служби покриття;
- ступінь очищення поверхні;
- склад системи покриття й товщину кожного шару;
- колір фінішного шару;
- порядок контролю й підфарбування після монтажу.
Із таким завданням підрядник рахує захист точно, а замовник отримує каркас, якому не потрібне фарбування на висоті через кілька років.
